片料转颗粒同步:清洗纯度如何保护您的rPET造粒生产线
将清洗和挤出工艺视为孤立的操作是一个代价高昂的错误。上游PET清洗线的输出质量直接决定了下游rPET造粒线的运行时间、螺杆磨损速率以及最终树脂品质。
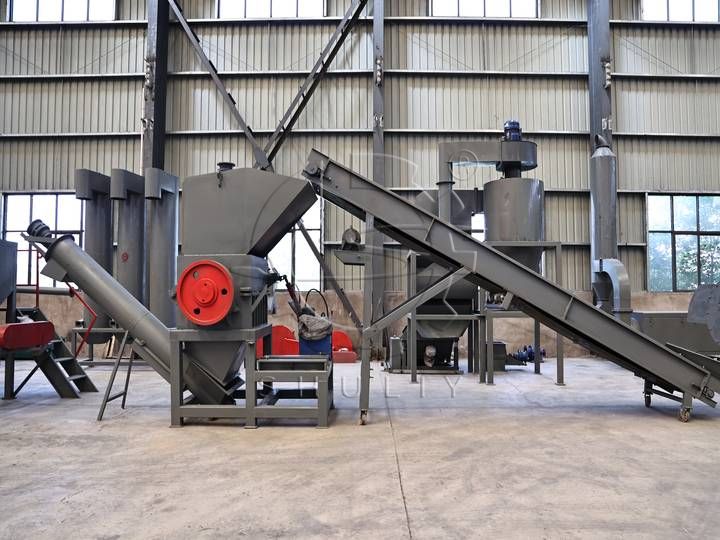
将清洗不净、潮湿的瓶片送入挤出机,会导致真空泵快速失效、过滤器堵塞以及严重的特性粘度(IV)下降。以下是舒利同步协调以保护您挤出投资的三个关键参数。
1. 水分控制:在280°C下阻止热水解
PET具有很强的吸湿性。如果瓶片进入挤出机时含水量过高,水分会在280°C下立即引发热水解。这种化学反应会断裂聚合物链,永久降低特性粘度(IV),并产生脆性、低价值的颗粒。
- 目标: 为确保稳定挤出,水分必须严格控制在 低于 0.5% 实现稳定挤出。
- 舒利解决方案: 我们的高速 卧式离心干燥机 通过机械方式将表面水分降至3%,随后立即通过在线热干燥管道,在物料进入挤出机前蒸发内部水分。
2. 细粉抽除:保护真空脱气系统
在挤出过程中,多级真空脱气系统施加负压(-0.08至-0.1 MPa)以抽取熔体中的挥发物和气体。然而,如果破碎机产生的微粉(细粉)过多:
- 真空堵塞: 在高真空下,轻质PET粉尘被吸出熔池,堵塞真空口并损坏真空泵。
- 进料架桥: 细粉在进料口过早熔化,形成粘性堵塞物,阻碍物料流动。
- 舒利解决方案: 我们在清洗后集成旋风分离器,将轻质粉尘和标签从片料流中分离出来,确保只有清洁、均匀的片料到达进料口。
3. 碱液消除:防止熔体发泡与黄变
热洗使用烧碱(NaOH)去除胶黏剂。如果瓶片没有彻底冲洗,微量 NaOH 会进入挤出机,并在受热时充当降解催化剂。
这会导致熔体起泡(使排气口不堪重负),并使塑料发生氧化,从而使颗粒变黄。
- 舒利解决方案: 我们在热洗机后配置连续流深水漂洗槽,稀释并隔离化学残留物,确保最终片料的pH值严格控制在8.0以下。
同步规格:清洗线产量 vs. 挤出机进料量
| 片料参数 | 加工风险 | 舒利机械解决方案 | 您的挤出优势 |
|---|---|---|---|
| 水分含量 | 引起水解;特性粘度下降 | 卧式离心机 + 热风管道 | 特性粘度稳定;高强度颗粒 |
| PET细粉(粉尘) | 堵塞真空口;导致架桥 | 集成旋风空气除尘器 | 连续真空;稳定进料 |
| 残余 pH 值 | 引发发泡和黄变 | 多级深水漂洗(pH < 8) | 透明、优质颗粒 |
通过将清洗阶段的机械和化学输出严格控制在rPET造粒生产线的限定范围内,舒利机械确保您的清洗至造粒工厂运行可靠、连续,停机时间最短,颗粒价值最大化。