フレークからペレットへの同期:洗浄純度がrPETペレット製造ラインを守る方法
洗浄工程と押出工程を個別の工程として扱うのは、コストのかかる誤りです。上流のPET洗浄ラインの出力品質は、下流のrPETペレタイジングラインの稼働率、スクリューの摩耗速度、最終的な樹脂品質に直接影響を与えます。
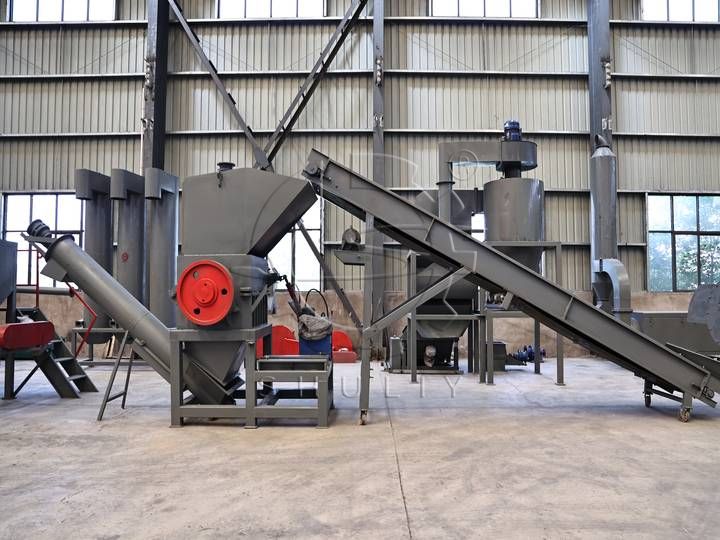
洗浄不良で湿ったフレークを押出機に投入すると、真空ポンプの早期故障、フィルターの目詰まり、そして深刻な粘度(IV)低下を引き起こします。以下は、Shuliyがお客様の押出投資を保護するために同期させる3つの重要なパラメータです。
1. 水分管理:280℃での熱加水分解を防ぐ
PETは吸湿性が非常に高い素材です。フレークの水分率が高い状態で押出機に投入されると、280℃で瞬時に熱加水分解が発生します。この化学反応によりポリマー鎖が切断され、固有粘度(IV)が恒久的に低下し、脆くて価値の低いペレットが生成されます。
- 目標: 安定した押出のため、水分率は厳密に 0.5%未満 に保つ必要があります。
- Shuliyのソリューション: 当社の高速 横型遠心脱水機 で表面水分を3%まで機械的に除去した後、インラインの熱風乾燥パイプラインで材料が押出機に入る前に内部水分を蒸発させます。
2. 微粉除去:真空脱気システムの保護
押出工程では、多段式真空脱気システムが負圧(-0.08~-0.1 MPa)をかけ、溶融樹脂から揮発成分やガスを除去します。しかし、粉砕機で微粉が過剰に発生すると、以下の問題が生じます。
- 真空配管の閉塞: 高真空下では、軽いPETダストが溶融プールから吸引され、真空ポートを詰まらせ、真空ポンプを破損させます。
- 原料のブリッジ現象: 微粉がフィードスロート内で早期に溶融し、粘着性の詰まりを発生させ、材料の流れを停止させます。
- Shuliyのソリューション: 洗浄後の工程にサイクロンセパレーターを組み込み、フレーク流から軽いダストやラベルを除去します。これにより、清浄で均一なフレークのみがフィードスロートに供給されます。
3. アルカリ除去:メルトフォーミングと黄変の防止
温水洗浄では、接着剤を除去するために苛性ソーダ(NaOH)を使用します。フレークのすすぎが不十分だと、微量のNaOHが押出機に入り、加熱時に劣化触媒として作用します。
これにより溶融樹脂が発泡して脱気ベントの処理能力を超え、さらにプラスチックが酸化してペレットが黄色くなります。
- Shuliyのソリューション: 温水洗浄機の後段に連続流式の深水リンス槽を配置し、薬品残留物を希釈・分離することで、最終フレークのpHを厳密に8.0未満に保ちます。
同期仕様:洗浄ラインの出力と押出機の投入量
| フレークパラメータ | 加工上のリスク | シューリー機械のソリューション | 押出工程でのメリット |
|---|---|---|---|
| 含水率 | 加水分解を引き起こし、IV値を低下 | 横型遠心分離機+熱風搬送配管 | 安定したIV値、高強度ペレット |
| PET微粉(ダスト) | 真空ポートの詰まり、ブリッジ現象の原因 | 一体型サイクロン空気除塵機 | 連続真空、安定した材料供給 |
| 残留pH | 発泡や黄変を誘発 | 多段式深水すすぎ (pH < 8) | 透明で高グレードのペレット |
洗浄工程の機械的・化学的出力をrPETペレット製造ラインの厳格な許容範囲内に抑えることで、シューリー機械はダウンタイムを最小限に抑え、ペレットの価値を最大化する、信頼性の高い連続洗浄・ペレット製造プラントを実現します。