تشغيل نظام التحكم في خط إنتاج آلة حبيبات البلاستيك
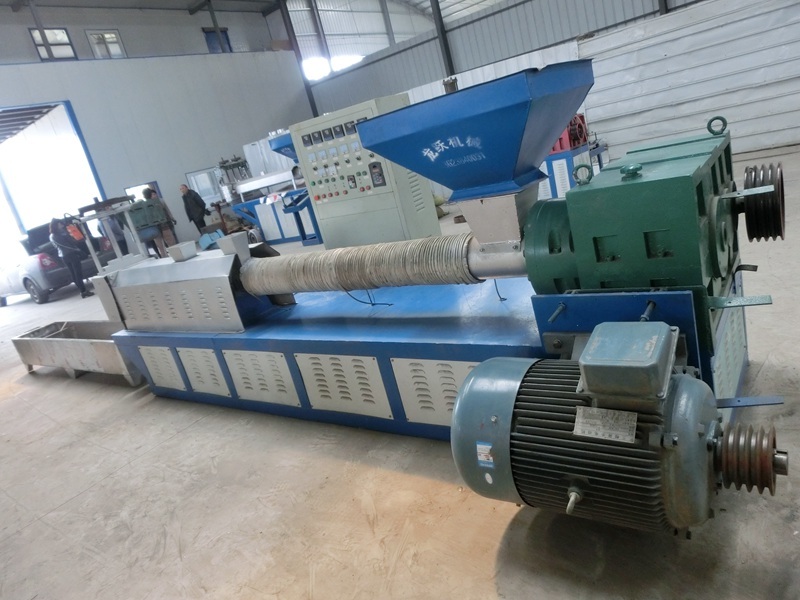
نظام التحكم في آلة حبيبات البلاستيك يتضمن نظام تسخين، نظام نقل، نظام تبريد، ونظام قياس معلمات العملية، ويتكون بشكل رئيسي من الأجهزة الكهربائية، العدادات، والمحركات (أي لوحات التحكم ومحطات العمل).
تتمثل الوظيفة الرئيسية لنظام التحكم في آلة تحبيب البلاستيك في التحكم في محركي الدفع الرئيسي والمساعد وضبطهما، بحيث يلبي خرج السرعة والقوة متطلبات العملية ويضمن التنسيق بينهما؛ واختبار وضبط درجة الحرارة والضغط والتدفق في آلة تشكيل البلاستيك؛ وتنفيذ التحكم الكامل أو التلقائي في الجهاز.
التحكم الكهربائي في جهاز البثق في خط الإنتاج ينقسم تقريبًا إلى جزأين: التحكم في القيادة والتحكم في درجة الحرارة، مما يحقق عملية البثق بما يشمل درجة الحرارة والضغط والتبريد.
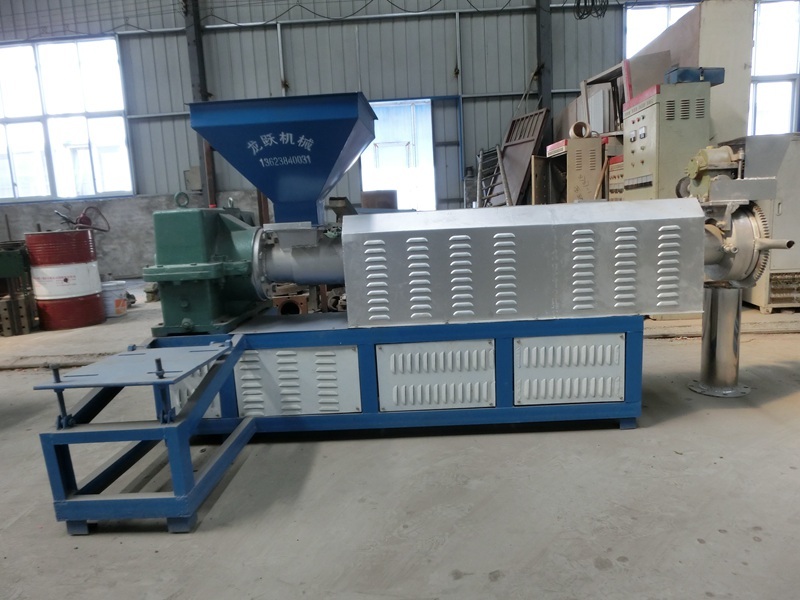
1, آلة حبيبات البلاستيك تحكم في درجة حرارة المضيف
تتميز عملية بثق عوازل وأغلفة الأسلاك والكابلات البلاستيكية بالتدفق اللزج الناتج عن التشوه الحراري للبلاستيك.
بالإضافة إلى لولب آلة تحبيب البلاستيك وأسطوانة التسخين الخارجية اللازمين لبثق مصهور البلاستيك، يولد بثق اللولب نفسه حرارة، ولذلك ينبغي مراعاة متطلبات درجة حرارة الوحدة الرئيسية بصورة شاملة. وبناءً عليه، يجب ألا يقتصر الأمر على تشغيل السخان وإيقافه، بل ينبغي أيضًا مراعاة العوامل المؤثرة في تبريد اللوالب الساخنة.
تتطلب آلة تحبيب البلاستيك تحديد موضع وطريقة تركيب المزدوج الحراري لعنصر القياس بصورة صحيحة ومعقولة. ويجب أن تعكس قراءة جهاز التحكم في درجة الحرارة درجة الحرارة الفعلية للمكوّن.
يجب أن تتوافق دقة جهاز التحكم في درجة الحرارة ونظامه جيدًا، وأن يحقق نظام التحكم في درجة الحرارة لآلة تحبيب البلاستيك بأكملها مستوى الثبات اللازم لتلبية متطلبات درجات حرارة بثق مختلف أنواع البلاستيك.
2، التحكم في سرعة برغي آلة حبيبات البلاستيك
يُعد نظام نقل الحركة للوحدة الرئيسية من المتطلبات الفنية المهمة لضبط سرعة اللولب واستقرارها في آلات تحبيب البلاستيك. إذ تحدد سرعة اللولب مباشرة كمية المنتج وسرعة إنتاجه.
لتحقيق إنتاجية مرتفعة أثناء التشغيل العادي، يجب الوصول إلى السرعة المطلوبة للولب في آلة تحبيب البلاستيك.
نظرًا إلى أن تقلب سرعة الدوران يؤدي إلى تقلبات في جودة البثق، فسيتغير قطر الكابل إذا ظلت السرعة الخطية لنظام السحب ثابتة.
3, آلة حبيبات البلاستيك تحكم القطر
كما ذُكر أعلاه، لضمان قطر كابل المنتج، يجب، إلى جانب التحكم في تفاوتات أبعاد القلب (القلب)، ودرجة حرارة البثق، وسرعة اللولب، وجهاز السحب، ضمان التحكم في سرعة الخط وقياس القطر الخارجي أيضًا.
في معدات آلات تحبيب البلاستيك، يجب فحص القطر الخارجي للكابل في أي وقت، كما تُضبط سرعة السحب أو اللولب وفقًا للتغذية الراجعة لإشارة الخطأ عند تجاوز القطر الصحيح.
4, آلة حبيبات البلاستيك للحصول على متطلبات التحكم في توتر اللف
من أجل ضمان أن التوتر الثابت مطلوب للعمل من القرص الفارغ عند سرعات خطوط مختلفة، من المرغوب فيه تلقي آلية ضبط توتر السلك لجهاز الأسلاك أو النظر في سرعة الخط الثابت ونظام الكهرباء لملف التوتر الثابت.