Operasi sistem kontrol dari lini produksi mesin pelet plastik
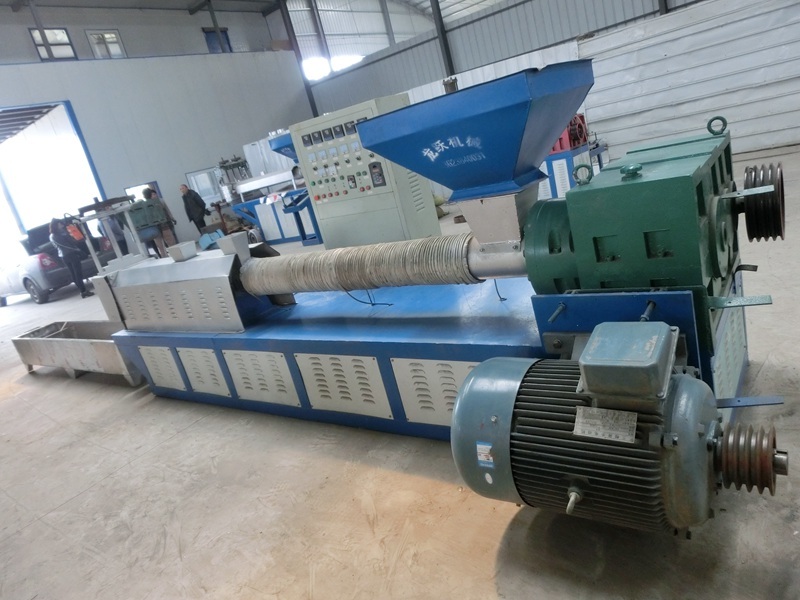
Sistem kontrol mesin pelet plastik mencakup sistem pemanasan, sistem transmisi, sistem pendinginan, dan sistem pengukuran parameter proses, yang terutama terdiri dari peralatan listrik, meteran, dan aktuator (yaitu, panel kontrol dan stasiun kerja).
Fungsi utama sistem kontrol mesin pelet plastik adalah mengontrol dan menyesuaikan motor penggerak utama dan tambahan agar keluaran kecepatan dan gaya memenuhi persyaratan proses serta mendukung koordinasi; menguji dan menyesuaikan suhu, tekanan, dan aliran pada mesin pencetak plastik; serta menjalankan kontrol menyeluruh atau kontrol otomatis pada perangkat.
Kontrol kelistrikan perangkat ekstrusi pada jalur produksi secara umum dibagi menjadi dua bagian: kontrol penggerak dan kontrol suhu, yang mewujudkan proses ekstrusi yang mencakup suhu, tekanan, dan pendinginan.
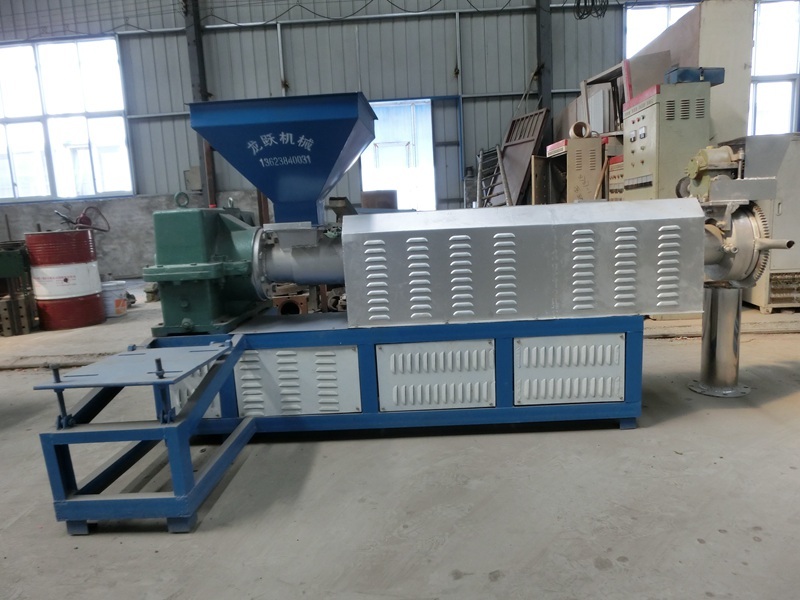
1, mesin pelet plastik kontrol suhu host
Ekstrusi insulasi dan selubung kawat serta kabel plastik ditandai dengan aliran kental yang terjadi akibat deformasi termoplastik.
Selain sekrup mesin pelet plastik dan barel pemanas eksternal yang diperlukan untuk mengekstrusi lelehan plastik, proses ekstrusi sekrup itu sendiri juga menghasilkan panas. Oleh karena itu, kebutuhan suhu unit utama harus dipertimbangkan secara menyeluruh. Bukan hanya pengaktifan dan penonaktifan pemanas yang perlu diperhatikan, tetapi juga faktor-faktor yang mendinginkan sekrup panas.
Mesin pelet plastik memerlukan penentuan posisi dan metode pemasangan termokopel pada komponen pengukur secara tepat dan wajar. Pembacaan pada alat kontrol suhu harus dapat menunjukkan suhu aktual komponen.
Akurasi dan sistem instrumen kontrol suhu harus disesuaikan dengan baik, dan stabilitas sistem kontrol suhu seluruh mesin pelet plastik harus memenuhi persyaratan berbagai suhu ekstrusi plastik.
2, kontrol kecepatan sekrup mesin pelet plastik
Sistem transmisi unit utama merupakan persyaratan teknis penting bagi mesin pelet plastik untuk mengatur kecepatan dan kestabilan sekrup. Kecepatan sekrup secara langsung menentukan jumlah dan kecepatan produksi.
Untuk mencapai hasil produksi yang tinggi dalam operasi normal, sekrup mesin pelet plastik harus mencapai kecepatan yang diperlukan.
Karena fluktuasi kecepatan putar akan menyebabkan perubahan pada kualitas ekstrusi, diameter kabel akan berubah jika kecepatan linear perangkat penarik tidak berubah.
3, mesin pelet plastik kontrol diameter
Seperti disebutkan di atas, untuk memastikan diameter kabel produk, selain mengontrol toleransi dimensi inti (inti), suhu ekstrusi, kecepatan sekrup, dan perangkat penarik, kontrol kecepatan lini dan pengukuran diameter luar juga harus dipastikan.
Pada peralatan mesin pelet plastik, diameter luar kabel harus diperiksa setiap saat. Kecepatan penarikan atau sekrup kemudian disesuaikan berdasarkan umpan balik sinyal kesalahan apabila diameter yang benar terlampaui.
4, mesin pelet plastik untuk memperoleh persyaratan kontrol ketegangan gulungan
Untuk memastikan bahwa ketegangan konstan diperlukan untuk bekerja dari disk kosong pada kecepatan garis yang berbeda, diinginkan untuk menerima mekanisme penyesuaian ketegangan kawat dari perangkat pengkabelan atau mempertimbangkan kecepatan garis konstan dan sistem listrik dari penggulungan ketegangan konstan.