塑料颗粒机生产线控制系统的操作
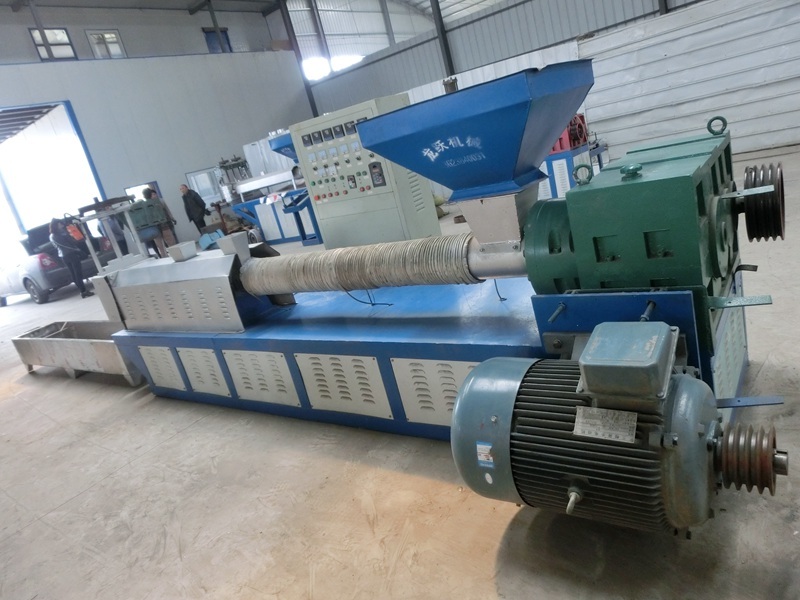
塑料颗粒机控制系统包括加热系统、传动系统、冷却系统和工艺参数测量系统,主要由电器、仪表和执行器(即控制面板和工作站)组成。
塑料造粒机控制系统的主要功能是:控制和调节主、辅驱动电机,使输出速度和作用力符合工艺要求,并实现协调运行;检测并调节塑料成型机的温度、压力和流量;实现整套装置的集中控制或自动控制。
中挤出装置的电气控制 生产线 大致分为驱动控制和温度控制两部分,实现包括温度、压力和冷却在内的挤出过程。
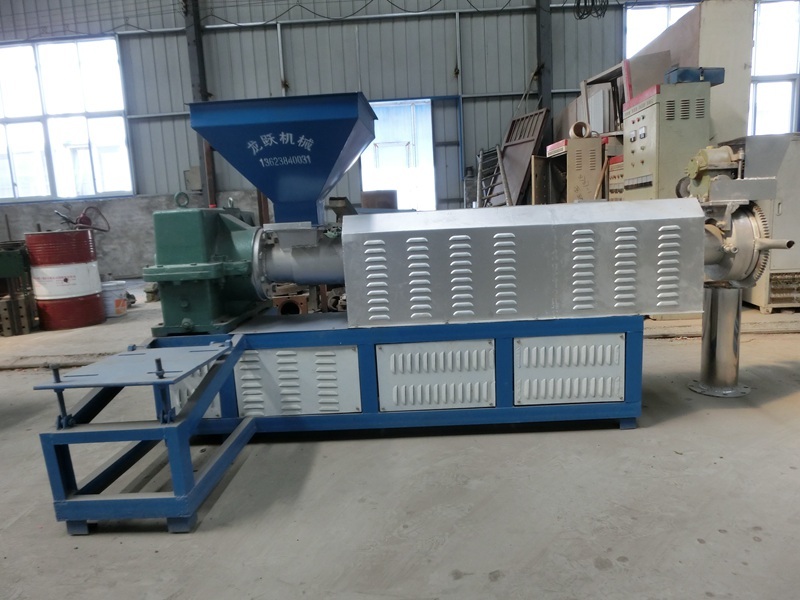
1, 塑料颗粒机 主机温度控制
塑料电线电缆绝缘层和护套的挤出以热塑性变形产生的黏性流动为特征。
塑料熔体的挤出不仅需要塑料造粒机螺杆和外部加热机筒,螺杆挤出塑料的过程本身也会产生热量。因此,应综合考虑主机的温度要求,不仅要考虑加热器的启停,还要考虑热螺杆的冷却因素。
塑料造粒机要求正确、合理地确定测量元件热电偶的位置和安装方式。温控仪表的读数应能反映部件的实际温度。
温控仪表的精度和系统应合理匹配,整台塑料造粒机温控系统的稳定性应能满足不同塑料挤出温度的要求。
塑料颗粒机螺杆转速控制
主机传动是塑料造粒机调节螺杆转速及其稳定性的一项重要技术要求。螺杆转速直接决定产品的产量和生产速度。
为了在正常生产中实现高产,塑料造粒机的螺杆必须达到所要求的转速。
由于转速波动会导致挤出质量波动,因此,如果牵引线速度保持不变,电缆直径就会发生变化。
3, 塑料颗粒机 直径控制
如上所述,为确保产品电缆直径,除了需要控制线芯(线芯)尺寸公差、挤出温度、螺杆转速和牵引装置外,还应确保对生产线速度和外径测量进行控制。
在塑料造粒机设备中,应随时检测电缆外径;当外径偏离正确值时,应根据误差信号的反馈调节牵引速度或螺杆转速。
4, 塑料颗粒机 获取卷张张力控制的要求
为了确保在不同线速度下从空盘工作所需的恒定张力,最好接收布线设备的线张力调整机制,或者考虑恒定线速度和恒定张力绕线的电气系统。