プラスチックペレット機械生産ラインの制御システムの操作
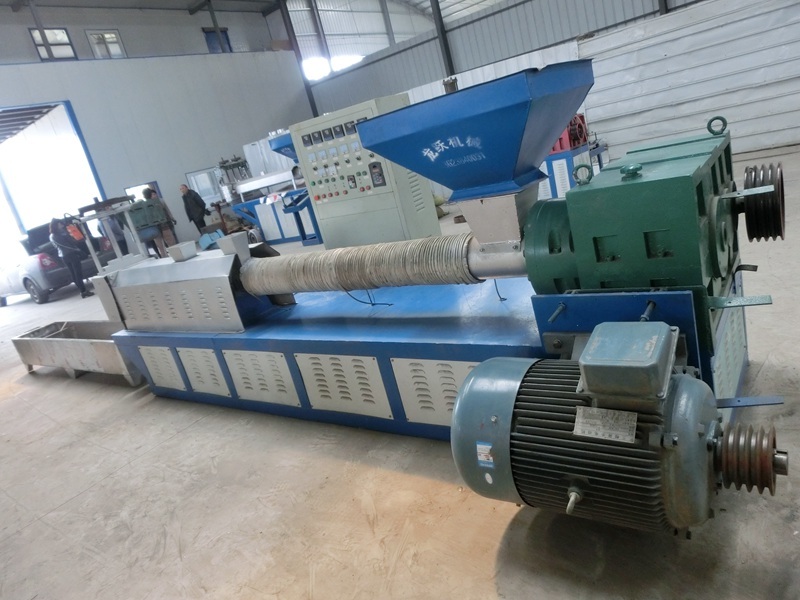
プラスチックペレット機の制御システムには、加熱システム、伝送システム、冷却システム、プロセスパラメータ測定システムが含まれており、主に電気機器、メーター、アクチュエーター(すなわち、制御パネルと作業ステーション)によって構成されています。
プラスチックペレット機制御システムの主な機能は、主・補助駆動モーターの制御と調整を行い、速度と力の出力を工程要件に適合させ、主に協調運転を補助することです。また、プラスチック成形機の温度、圧力、流量を検査・調整し、装置全体の制御または自動制御を実現します。
における押出装置の電気制御は 生産ライン 駆動制御と温度制御の2つに大きく分けられ、温度、圧力、冷却を含む押出工程を実現します。
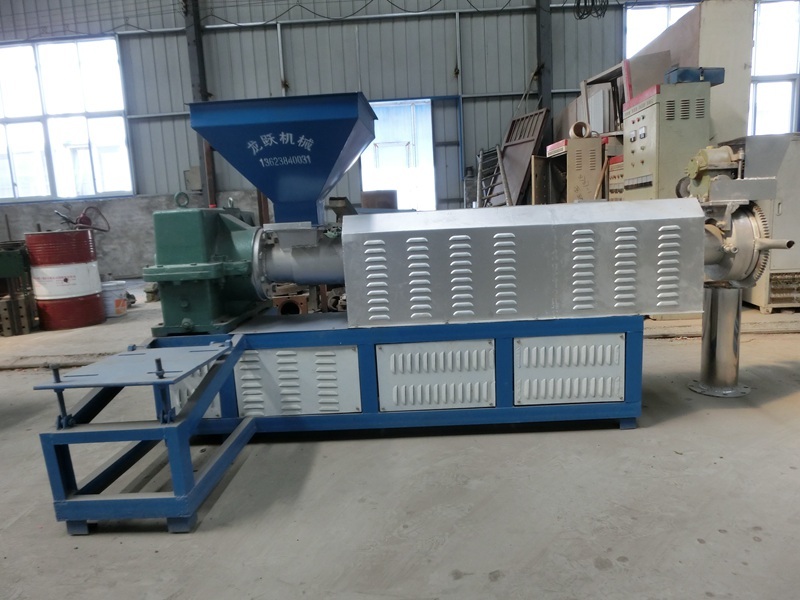
1, プラスチックペレットマシンで ホスト温度制御
プラスチック電線・ケーブルの絶縁および被覆押出は、熱可塑性変形に基づく粘性流動を特徴とします。
必要なプラスチックペレット機のスクリューと外部加熱バレルに加え、プラスチック溶融物が押し出されます。スクリュー押出時にはプラスチック自体も加熱されるため、主機の温度要件では、ヒーターの加熱オン・オフだけでなく、高温になったスクリューを冷却する要因も考慮する必要があります。
プラスチックペレット機では、測定部品の熱電対について、位置と設置方法を正しく合理的に決定する必要があります。温度制御計の読み取り値は、部品の実際の温度を反映できます。
温度制御計器の精度とシステムは適切に適合させる必要があり、プラスチックペレット機全体の温度制御システムの安定性は、さまざまなプラスチック押出温度の要件を満たす必要があります。
プラスチックペレット機のスクリュー速度制御
プラスチックペレタイザーにおけるスクリュー速度の調整と安定性に関する重要な技術要件は、主機の伝動です。スクリュー速度は製品の量と速度を直接決定します。
通常生産で高い生産量を実現するには、プラスチックペレット機のスクリュー速度要件に必要な速度を達成する必要があります。
回転速度の変動は衝撃押出の品質変動を引き起こすため、引取の線速度が変わらない場合、ケーブル径に変化が生じます。
3, プラスチックペレットマシンで 直径制御
前述のとおり、製品ケーブルの直径を確保するには、芯線の寸法公差、押出温度、スクリュー速度、引取装置の制御に加え、ライン速度の制御と外径測定も確実に行う必要があります。
プラスチックペレット機設備では、ケーブル外径を常時検査し、誤差信号のフィードバックにより引取速度またはスクリュー速度を調整して、正しい直径の超過を防ぎます。
4, プラスチックペレットマシンで ロールテンション制御の要件を取得するために
異なるライン速度で空のディスクから作業するために必要な一定のテンションを確保するために、配線装置のワイヤーテンション調整機構を受け取るか、一定のライン速度と一定のテンション巻き取りの電気システムを考慮することが望ましい。