Управление системой контроля линии производства пластиковых гранул
Система управления машиной для гранулирования пластика включает в себя систему нагрева, систему передачи, систему охлаждения и систему измерения параметров процесса, в основном состоящую из электрических приборов, измерительных приборов и исполнительных механизмов (т.е. панелей управления и рабочих станций).
Основные функции системы управления гранулятором пластика: управление и регулировка основного и вспомогательного приводных двигателей, чтобы скорость и усилие соответствовали требованиям процесса и обеспечивалась их согласованная работа; контроль и регулировка температуры, давления и потока в машине для формования пластика; общее или автоматическое управление всем устройством.
Электрическая система управления экструдирующим устройством в производственная линия условно делится на две части: управление приводом и контроль температуры, обеспечивая процесс экструзии, включая регулирование температуры, давления и охлаждения.
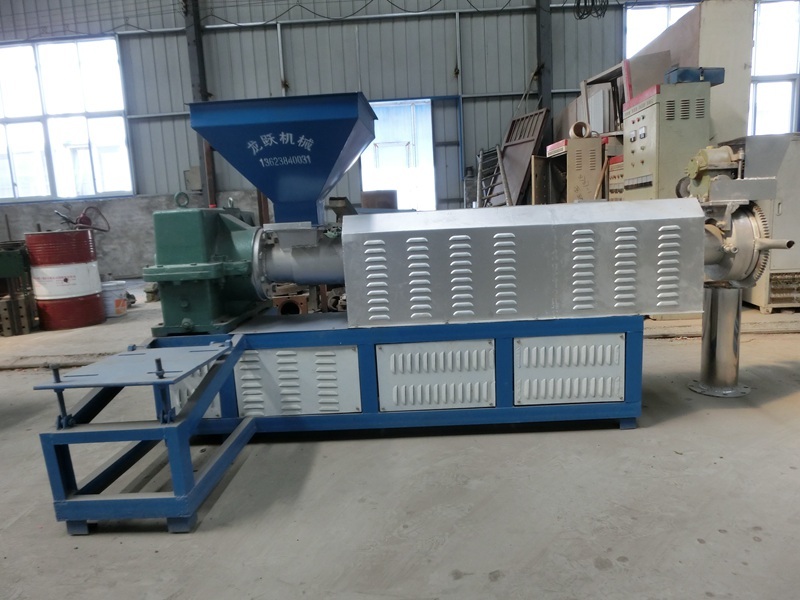
1, Пластиковая грануляторная машина контроль температуры хоста
Экструзия пластиковой изоляции и оболочек проводов и кабелей характеризуется вязким течением, основанным на термопластической деформации.
Для экструзии расплава пластика требуются шнек гранулятора и цилиндр с внешним нагревом, при этом сам процесс шнековой экструзии также сопровождается выделением тепла. Поэтому необходимо комплексно учитывать требования к температуре основного агрегата: следует контролировать не только включение и выключение нагревателя, но и факторы охлаждения нагретых шнеков.
Для гранулятора пластика необходимо правильно и обоснованно определить положение и способ установки термопары измерительного элемента. Показания регулятора температуры должны отражать фактическую температуру компонента.
Точность прибора регулирования температуры и его система должны быть хорошо согласованы, а стабильность системы терморегулирования всего гранулятора пластика должна соответствовать требованиям к различным температурам экструзии пластмасс.
2, контроль скорости винта машины для пластиковых гранул
Важным техническим требованием для регулировки скорости и стабильности вращения шнека гранулятора пластика является привод основного агрегата. Скорость шнека напрямую определяет объем и скорость выпуска продукции.
Для достижения высокой производительности в штатном режиме шнек гранулятора пластика должен развивать требуемую скорость.
Поскольку колебания частоты вращения вызывают колебания качества экструзии, при неизменной линейной скорости тягового устройства будет изменяться диаметр кабеля.
3, Пластиковая грануляторная машина контроль диаметра
Как указано выше, для обеспечения требуемого диаметра кабеля необходимо не только контролировать допуски размеров жилы (жилы), температуру экструзии, скорость шнека и тяговое устройство, но и обеспечить контроль скорости линии и измерение наружного диаметра.
В оборудовании для грануляции пластика наружный диаметр кабеля необходимо контролировать в любой момент, а при отклонении от правильного диаметра скорость тягового устройства или шнека корректируется по сигналу обратной связи об ошибке.
4, Пластиковая грануляторная машина для получения требований к контролю натяжения рулона
Для обеспечения необходимого постоянного натяжения при работе с пустым диском на различных скоростях линии желательно получить механизм регулировки натяжения провода устройства проводки или рассмотреть постоянную скорость линии и электрическую систему постоянного натяжения намотки.