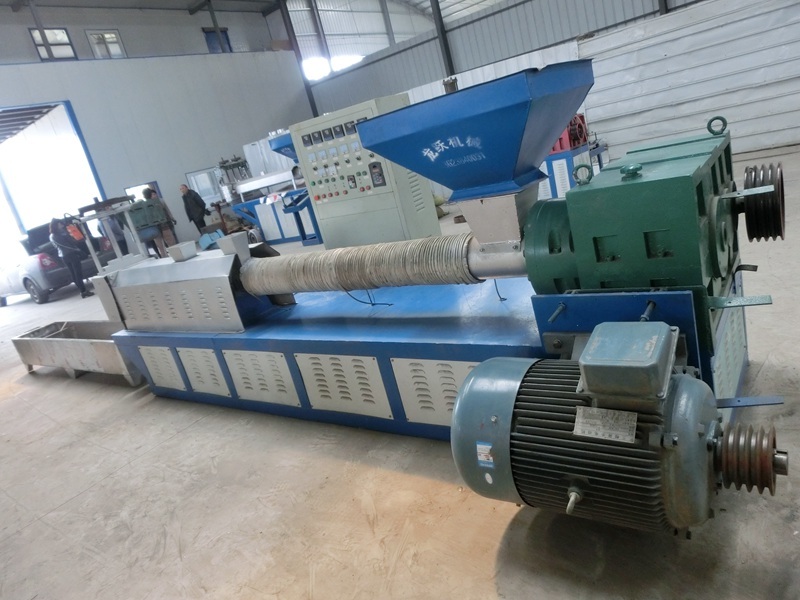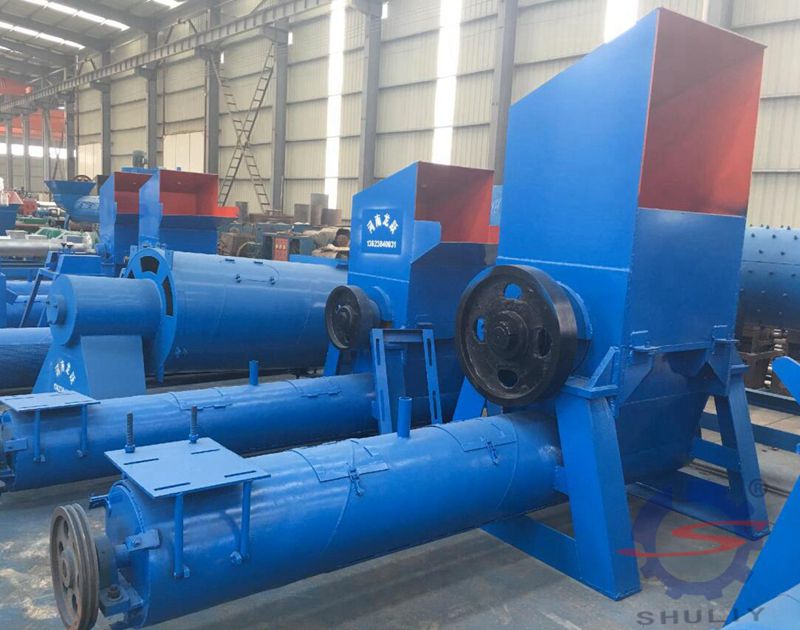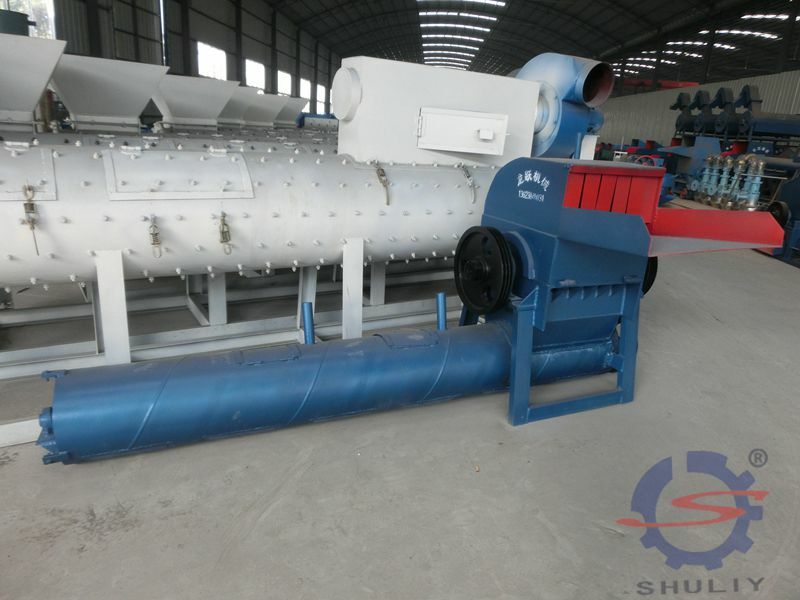
Plastik pelet makinesi üretim hattının kontrol sistemi işletimi
Plastik pelet makinesi kontrol sistemi, esasen elektrikli aletler, ölçüm aletleri ve aktüatörlerden (yani kontrol panelleri ve çalışma istasyonları) oluşan bir ısıtma sistemi, bir iletim sistemi, bir soğutma sistemi ve bir proses parametre ölçüm sistemi içerir.
Plastik granül makinesi kontrol sisteminin başlıca işlevleri şunlardır: ana ve yardımcı tahrik motorlarını kontrol etmek ve ayarlamak, çıkış hızı ile kuvvetin proses gereksinimlerini karşılamasını sağlamak ve yardımcı ekipmanların koordinasyonunu desteklemek; plastik kalıplama makinesinin sıcaklığını, basıncını ve akışını ölçmek ve ayarlamak; tüm cihazın genel veya otomatik kontrolünü gerçekleştirmek.
ekstrüzyon cihazındaki elektrik kontrolü üretim hattı kabaca iki bölüme ayrılır: tahrik kontrolü ve sıcaklık kontrolü. Bu sistem; sıcaklık, basınç ve soğutmayı içeren ekstrüzyon sürecini gerçekleştirir.
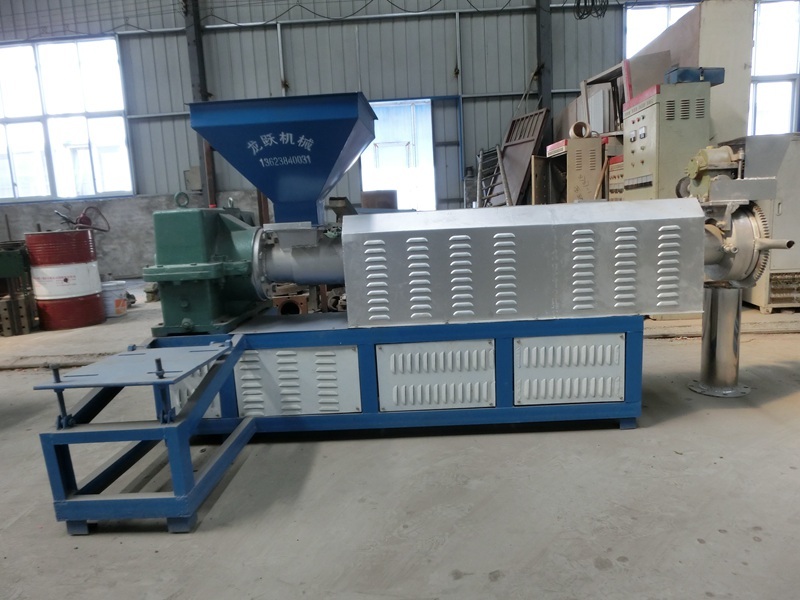
1, plastik pelet makinesi ev sıcaklık kontrolü
Plastik tel ve kabloların yalıtım ve kılıf ekstrüzyonu, termoplastik deformasyona dayalı viskoz akışla karakterize edilir.
Plastik eriyiğin ekstrüzyonu için gerekli plastik granül makinesi vidası ve haricî olarak ısıtılan kovanın yanı sıra, vidalı ekstrüzyon işlemi de kendi ısısını üretir. Bu nedenle ana ünitenin sıcaklık gereksinimleri genel olarak değerlendirilmeli; yalnızca ısıtıcının açılıp kapatılması değil, ısınmış vidaların soğutulmasını etkileyen faktörler de dikkate alınmalıdır.
Plastik granül makinesinde, ölçüm bileşenine ait termokuplun konumu ve montaj yöntemi doğru ve uygun şekilde belirlenmelidir. Sıcaklık kontrol cihazındaki değer, bileşenin gerçek sıcaklığını yansıtmalıdır.
Sıcaklık kontrol cihazının hassasiyeti ve sistemi birbiriyle uyumlu olmalı, tüm plastik granül makinesinin sıcaklık kontrol sisteminin kararlılığı ise farklı plastik ekstrüzyon sıcaklıklarının gereksinimlerini karşılamalıdır.
2, plastik pelet makinesi vida hızı kontrolü
Plastik peletleme makinelerinde vida hızının ayarlanması ve kararlı tutulması için önemli bir teknik gereklilik, ana ünitenin güç aktarımıdır. Vida hızı, ürünün miktarını ve üretim hızını doğrudan belirler.
Normal üretimde yüksek verim elde etmek için plastik granül makinesinin gerektirdiği vida hızına ulaşılması gerekir.
Dönüş hızındaki dalgalanmalar ekstrüzyon kalitesinde değişimlere neden olacağından, çekişin doğrusal hızı değişmezse kablo çapında değişiklik meydana gelir.
3, plastik pelet makinesi çap kontrolü
Yukarıda belirtildiği gibi, ürün kablosunun çapını güvence altına almak için çekirdeğin (core) boyutsal toleranslarının, ekstrüzyon sıcaklığının, vida hızının ve çekiş cihazının kontrol edilmesine ek olarak hat hızı kontrolü ve dış çap ölçümü de sağlanmalıdır.
Plastik granül makinesi ekipmanında kablonun dış çapı her an kontrol edilmeli, hata sinyalinden alınan geri bildirime göre çekiş veya vida hızı ayarlanarak çap sapması düzeltilmelidir.
4, plastik pelet makinesi makara gerilim kontrolü gereksinimlerini elde etmek için
Farklı hat hızlarında boş diskten çalışmak için gereken sürekli gerilimin sağlanması amacıyla, kablolama cihazının tel gerilimi ayarlama mekanizmasının alınması veya sabit hat hızını ve sabit gerilim sargısının elektrik sistemini dikkate almak arzu edilir.