Betrieb des Steuerungssystems der Produktionslinie für Kunststoffpellets
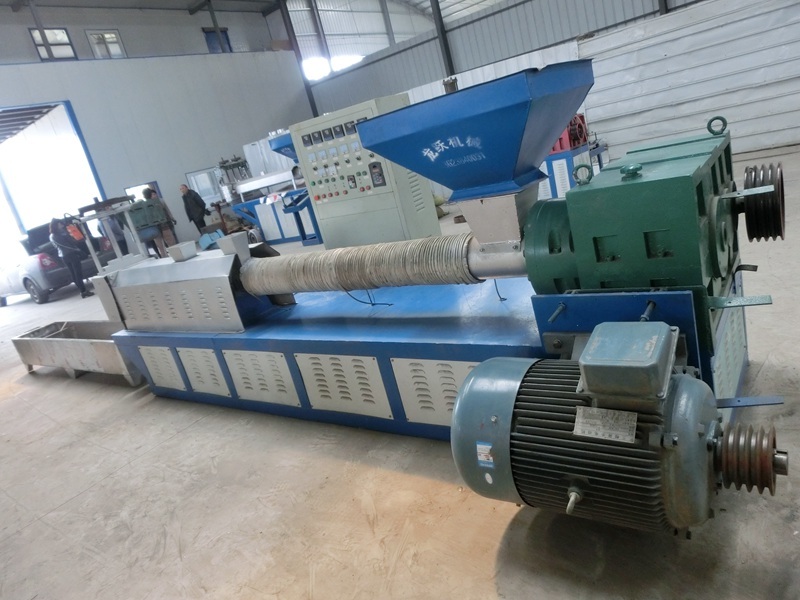
Das Steuerungssystem der Kunststoffpelletmaschine umfasst ein Heizsystem, ein Übertragungssystem, ein Kühlsystem und ein Prozessparameter-Messsystem, das hauptsächlich aus elektrischen Geräten, Messgeräten und Aktuatoren (d.h. Steuerpanels und Arbeitsstationen) besteht.
Die Hauptfunktionen des Steuerungssystems einer Kunststoffpelletiermaschine sind: Steuerung und Einstellung des Haupt- und Hilfsantriebsmotors, damit Drehzahl und Leistung den Prozessanforderungen entsprechen und die Koordination unterstützt wird; Prüfung und Regelung von Temperatur, Druck und Durchfluss der Kunststoffformmaschine; Umsetzung der Steuerung oder automatischen Steuerung der gesamten Anlage.
Die elektrische Steuerung der Extrusionsvorrichtung in der Produktionslinie ist grob in zwei Bereiche unterteilt: Antriebssteuerung und Temperatursteuerung. Damit wird der Extrusionsprozess einschließlich Temperatur, Druck und Kühlung realisiert.
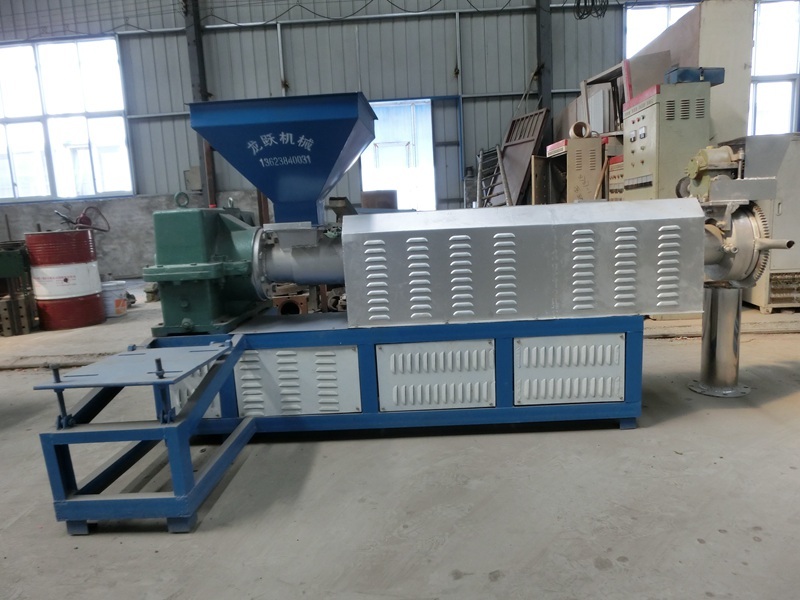
1, Kunststoffpelletmaschine Temperaturregelung des Hosts
Die Extrusion von Isolierungen und Ummantelungen für Kunststoffdrähte und -kabel ist durch viskoses Fließen auf Grundlage thermoplastischer Verformung gekennzeichnet.
Neben der erforderlichen Schnecke und dem extern beheizten Zylinder der Kunststoffpelletiermaschine wird die Kunststoffschmelze extrudiert. Dabei erwärmt die Schneckenextrusion den Kunststoff selbst. Daher sollten bei den Temperaturanforderungen der Hauptmaschine generell nicht nur das Ein- und Ausschalten der Heizung, sondern auch Faktoren zur Kühlung der heißen Schnecken berücksichtigt werden.
Bei der Kunststoffpelletiermaschine müssen Position und Installationsmethode des Thermoelements für die Messkomponente korrekt und sinnvoll festgelegt werden. Die Anzeige des Temperaturreglers kann die tatsächliche Temperatur der Komponente widerspiegeln.
Die Genauigkeit und Ausführung des Temperaturregelgeräts sollten gut aufeinander abgestimmt sein, und die Stabilität des Temperaturregelsystems der gesamten Kunststoffpelletiermaschine muss die Anforderungen verschiedener Kunststoffextrusionstemperaturen erfüllen.
2, Regelung der Schraubendrehzahl der Kunststoffpelletmaschine
Eine wichtige technische Anforderung für Kunststoffpelletierer zur Einstellung von Schneckendrehzahl und Stabilität ist der Hauptantrieb. Die Schneckendrehzahl bestimmt direkt Menge und Geschwindigkeit des Produkts.
Um in der normalen Produktion einen hohen Ausstoß zu erzielen, muss die für die Schneckendrehzahl der Kunststoffpelletiermaschine erforderliche Geschwindigkeit erreicht werden.
Da Schwankungen der Drehzahl zu Schwankungen der Qualität der Stoßextrusion führen, verändert sich der Kabeldurchmesser, wenn die Lineargeschwindigkeit des Abzugs unverändert bleibt.
3, Kunststoffpelletmaschine Durchmessersteuerung
Wie oben erwähnt, müssen zur Sicherstellung des Durchmessers des Produktkabels neben der Kontrolle der Maßtoleranzen des Kerns, der Extrusionstemperatur, der Schneckendrehzahl und einer Abzugsvorrichtung auch die Regelung der Liniengeschwindigkeit und die Messung des Außendurchmessers gewährleistet werden.
Bei Anlagen für Kunststoffpelletiermaschinen sollte der Kabelaußendurchmesser jederzeit geprüft werden. Über die Rückmeldung des Fehlersignals werden Abzugs- oder Schneckendrehzahl angepasst, wenn der korrekte Durchmesser überschritten wird.
4, Kunststoffpelletmaschine die Anforderungen an die Steuerung der Wickelspannung zu erhalten
Um sicherzustellen, dass die konstante Spannung erforderlich ist, um von der leeren Scheibe bei unterschiedlichen Liniengeschwindigkeiten zu arbeiten, ist es wünschenswert, den Drahtspannungsanpassungsmechanismus des Verdrahtungsgeräts zu erhalten oder die konstante Liniengeschwindigkeit und das elektrische System der konstanten Spannungswicklung zu berücksichtigen.