Wie werden Abfallkunststoffe in der Kunststoffpelletmaschine erneuert?
Kunststoffprodukte bieten viel Komfort für unsere Produktion und unser Leben. Das ist die gute Seite. Auf der anderen Seite verursacht es eine der größten Umweltverschmutzungsquellen in unserem Leben. Es wird nicht natürlich abgebaut, und die Kunststoffpelletmaschine ist gut gelöst. Diese Verschmutzung hat das Recycling von Abfallkunststoffen ermöglicht.
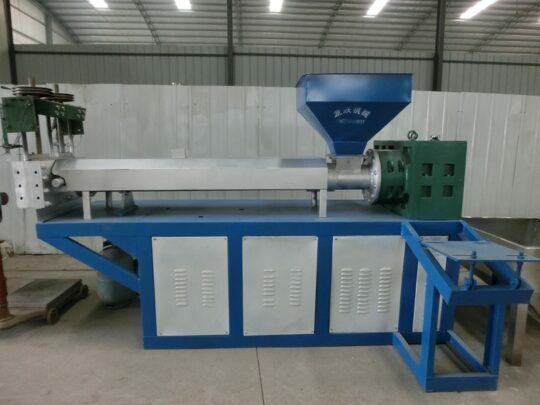
Wie erneuern sich die Abfallkunststoffe in der Kunststoffpelletmaschine? Lassen Sie uns einen genaueren Blick darauf werfen.
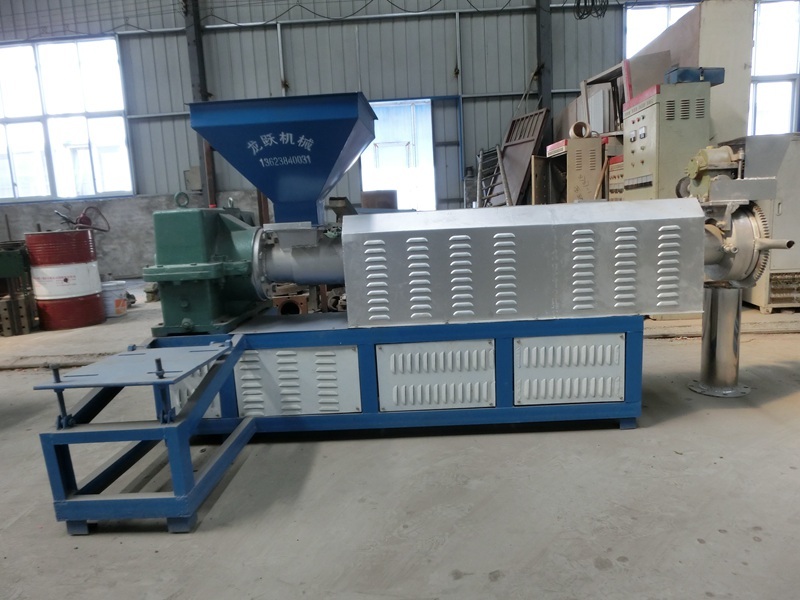
Nachdem der Kunststoff in den Trichter gegeben wurde, fällt er gleichmäßig auf die Schnecke und wird vom Schneckengang erfasst. Während sich die Schnecke dreht, wird das Material durch den Schneckengang zum Kopf vorgeschoben, wodurch ein mechanischer Förderprozess entsteht.
Wenn der Kunststoff von der Einfüllöffnung zum Kopf der Granuliermaschine transportiert wird, nimmt die Gangtiefe der Schnecke allmählich ab. Aufgrund des Widerstands von Filtersieb, Verteiler und Kopf entsteht während des Plastifizierungsprozesses ein hoher Druck, und das Material wird stark verdichtet.
Die Verdichtung verbessert die Wärmeleitung und hilft dem Kunststoff, schnell zu schmelzen. Gleichzeitig führt der allmählich steigende Druck dazu, dass das ursprünglich zwischen den Pellets vorhandene Gas durch das Entlüftungsloch entweicht.
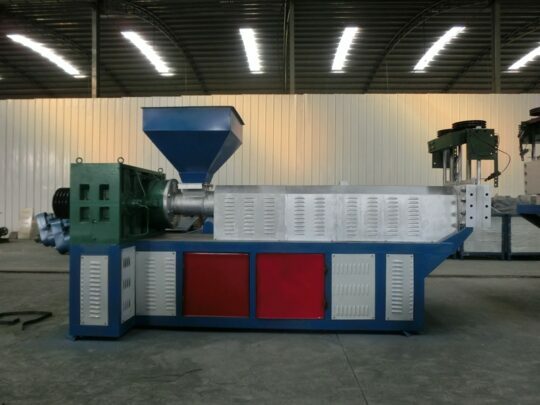
Während der Druck steigt, wird der Kunststoff einerseits von außen erhitzt. Andererseits erzeugt der Kunststoff während der Kompression, Scherung und Durchmischung aufgrund der inneren Reibung selbst eine große Wärmemenge.
Unter dem kombinierten Einfluss äußerer und innerer Kräfte steigt die Temperatur des Kunststoffs allmählich an, und auch sein physikalischer Zustand verändert sich: vom Glaszustand über den hochelastischen Zustand bis zum viskosen Fließzustand.
Im Allgemeinen befindet sich der Glaszustand beim Einziehen hauptsächlich im mittleren Bereich des Kompressionsabschnitts, wo das Schraubengewinde allmählich kleiner wird. Das Material befindet sich überwiegend in einem hochelastischen Zustand und schmilzt allmählich; im hinteren Bereich und im Verdichtungsabschnitt befindet es sich in einem viskosen Zustand.
Dies bedeutet, dass der Kunststoff vollständig plastifiziert wurde und der plastifizierte Kunststoff durch die Schraubenförderung kontinuierlich, quantitativ und gleichmäßig aus dem Maschinenkopf gepresst wird.